

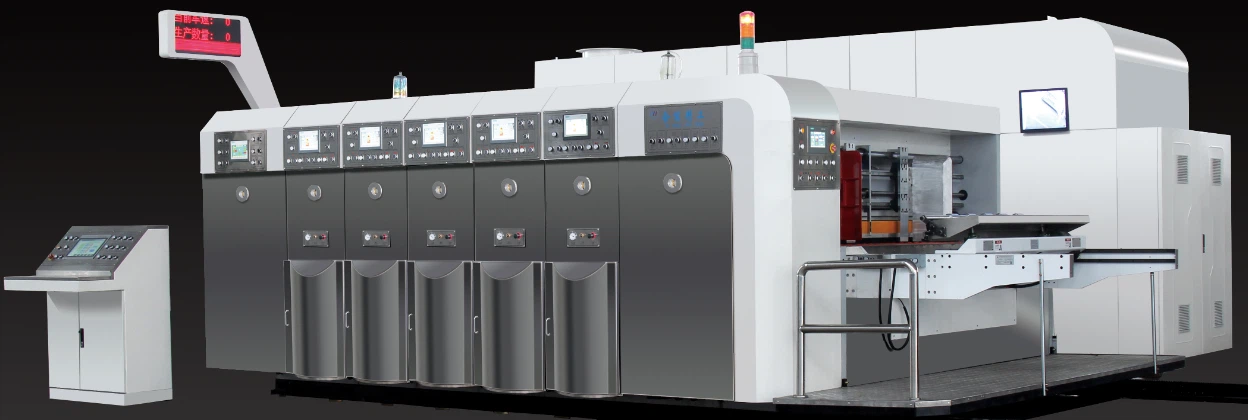
Suurte pappkastitootjate jaoks masinate valimine hõlmab põhimõtteliselt parima võimaliku tasakaalu leidmist pikaajaliste kulude,{0}}seadmete kohandatavuse ja tootmistõhususe vahel. Teadusliku valikumenetluse neli etappi peaksid olema "Nõude määratlemine → põhisobitamine → kuluarvestus → riskide vältimine".
1. samm: selgitage vajadused ja leidke asukoht
Enne tarnijate poole pöördumist on oluline oma "kohustuslikud kaubad" ja "boonusartiklid" sisemiselt selgeks teha.
1. Tehke kindlaks tegelik nõudlus tootmisvõimsuse järele.
Võtmenäidik: öelge selgelt, mitu pappkasti soovite igas tunnis ja vahetuses teha.
Valikukriteeriumid: kui tunninõudlus ületab 2000, tuleb arvestada täielikult automatiseeritud{0}}kiire tootmisliiniga; kui see on alla 1000, võib keskmise kiirusega või{3}}poolautomaatne seade olla ökonoomsem.
Keskenduge "ökonoomsele töökiirusele", mis on tempo, millega seadmed võivad töötada ühtlaselt ja jätkusuutlikult, selle asemel, et püüda liiga kõrget "teoreetiliselt maksimaalset kiirust".
2. Uurige tellimusi ja turu iseärasusi
Turu ulatus: Enne seadmete valimist on oluline uurida lähikonna peamiste klientide paberi spetsifikatsioone ja lainepapi tüüpi vajadusi. Lainepappkastidel on ranged tarneraadiuse piirangud (sageli 200 kilomeetri piires).
Tellimuse struktuur:
Spetsiaalsete ja ülitõhusate ühefunktsiooniliste seadmete jaoks sobivad nii väikesed kui ka suured partiid.
Väikesed partiid ja mitmesugused sordid: seadmete vahetamise kiirus tuleb seada esikohale. Kui tellimuse muutmine võtab kauem kui kolmkümmend minutit, kahjustab väike tellimuste kasum tõsiselt. Automaatseadmed peaksid ideaaljuhul muutma tellimusi 10–20 minuti jooksul.

2. samm: valige oluline varustus, pöörates tähelepanu olulistele osadele
"Papptootmine" ja "trükkimine" on pappkastide loomise kaks peamist etappi. Järgmine on oluliste seadmete valik:
1. Lainepapi tootmisliin
See on papitehase süda, mis määrab kartongi kvaliteedi ja maksumuse.
Ühepoolse{0}}masina põhikomponent, gofreeritud rull, mõjutab otseselt papi vormimise kvaliteeti.
Läbimõõt: soojuse hajumise ja stabiilsuse tagamiseks suurel{0}}kiirusel töötamise ajal peab suure kiirusega-masina gofreeritud rulli läbimõõt olema vähemalt 320 mm, ideaaljuhul suurem kui 375 mm.
Materjal ja kõvadus: kasutusea pikendamiseks tuleks valida spetsiaalne legeerteras, mille karastuskaredus on HRC55–60.
Kaks peamist papi tugevust mõjutavad elementi on liimikatmismasin ja kuivati.
Puutesurvevarrastega seadmeid tuleks eelistada raskusjõuga surverullikutele. Rakendades ühtlaselt survet läbi vedruplaatide, võib see ära hoida selle, et tavalised gravitatsioonirullid lasevad servad kergesti tasaseks ja vähendavad kartongi tugevust.
Kuumpressiplaat: kartongi ühtlase kuumutamise tagamiseks ning vahutamise ja kihistumise vältimiseks peaks kuivatussektsioon valima segmenteeritud kuumpressi plaadi, mis võib kuumutusplaadi deformatsiooni alusel automaatselt kleepuda.
Vähendage ebaefektiivseid konfiguratsioone:
Automaatne paberisöötur: see võib paberi söötmisel saavutada nulli või väga lühikesi paberisabasid (6–8 cm) ja säästab aasta jooksul märkimisväärselt toorpaberi kulusid, võrreldes käsitsi paberisöötmisega, mis kaotab 3–5 meetrit.
Kuusnurkse koonuspadruni asemel võib sisemine paisupadrun kaitsta toorpaberi torusid ja suurendada toorpaberi kasutamist.
Trükkimine pilustantsi-lõikeseade
Hinnake kasti täpsust ja atraktiivsust.
Printimise täpsus: pilude asukoha viga peaks olema väiksem kui 0,3 mm ja värvide sobitamise täpsus peaks olema ± 0,5 mm. See on aluseks täpsele hilisemale vormimisele ja peenele printimisele.
Paberisöötmise tehnika: et tagada stabiilne kartongi transport kiirel{0}}suurformaadilisel-printimisel ilma nihketa, soovitatakse suurtel ettevõtetel kasutada kogu protsessi vaakum-adsorptsioonpaberi etteandesüsteemi.
Integratsioonitase: maksimaalse tõhususe poole püüdlevate ettevõtete jaoks võib kaaluda printimise, pilude lõikamise, stantsimise-lõikamise ja kleepuva kasti pakendamise ühendusliini. See liin suudab ühe sammuga läbi viia kõik protsessid ühest pappplaadist valmis pappkastini, vähendades oluliselt tööjõudu.
3. samm: määrake kogukulu
Arvutage kogu elutsükli maksumus selle asemel, et keskenduda ainult seadme hinnale.
Selgesõnalised kulud hõlmavad seadmete ostmise kulusid, kasutuselevõtu- ja paigaldustasusid, makse ja muid kulusid.
Määratlemata kulud:
Energiatarbimist saab tõhusalt vähendada rohkem kui 15%, pöörates tähelepanu servomootorite paigutusele.
Kulumaterjalid: iga tellimuse muutmisega võivad näiteks noavabade -vormidega valmistatud pilumasinad vähendada tööriistakulusid sadade kuni tuhandete jüaanide võrra.
Hooldus: uurige, kui palju tundlikud osad, nagu paberi etteanderattad ja pilunoad, maksavad ja kuidas neid tarnitakse.
Seiskamiskadu: suurim varjatud kulu on sageli võimsuse kadu, mis on tingitud seadmete rikkest või pikkadest asendusaegadest.
4. samm: ohtude hindamine ja ennetamine
1. Kohapealne-testimine ja ülevaatus: teenusepakkuja peab asukohta isiklikult külastama, et näha seadme tegelikku tööd ja esitada võrreldavate klientide juhtumiuuringuid. Proovitootmiseks on ideaalne paluda kasutada oma pappi.
2. Kontrollige juhtimissüsteemi: kontrollige, kas seadmel on arvutitellimuste haldussüsteem ja PLC. See määrab seadme "intelligentsuse" taseme, määrates kindlaks, kas see saab automaatselt muuta spetsifikatsioone ja poe{2}}tellimusi.
3. Selgitage-müügijärgne teenindus: märkige selgelt, kas leping sisaldab kaugdiagnostika funktsiooni, osade hinnakirja pärast garantiiperioodi ja reageerimisaega (nt kohale jõudmine 24 tunni jooksul).
Suurte pappkastide tootjate jaoks seadmete valimine on kalkuleeritud investeering. Soovitatav on eelistada tarnijaid, kes kasutavad oluliste komponentide jaoks-kvaliteetseid materjale, viivad automatiseerimise taseme vastavusse tellimuste struktuuriga ja kellel on kindel teenuse maine, mis põhineb nende enda nõudmiste põhjalikul mõistmisel.