

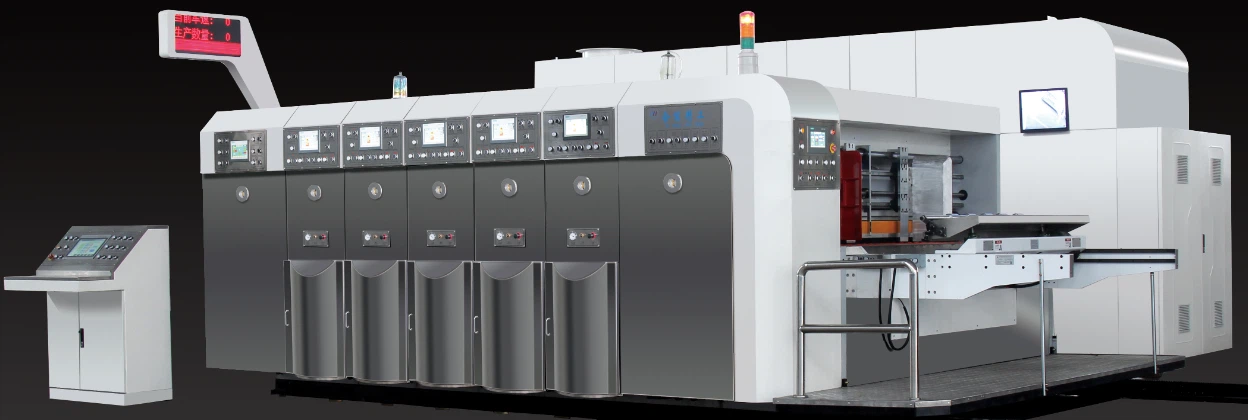
Pappkastide tootmisel ei ole ühte etappi, mis oleks absoluutselt "kõige olulisem", need on pigem keti tihedalt ühendatud aasad. Kui aga on vaja arutleda esmase ja sekundaarse vahel, võib öelda, et trükkimine on "fassaad", mis määrab pappkarbi alumise piiri, pilustamine ja stantsi{1}}lõikamine on põhilised, mis otsustavad pappkasti lõpliku kuju ja funktsiooni ning see on ka tehniliste teadmiste võtmepunkt.
Tavaliselt sõltub see sellest, millele tähelepanu pöörate, kas pappkarbi välimusest või praktilisest funktsionaalsusest ja konstruktsiooni tugevusest.
Printimine: otsustage "välimus" ja kaubamärgi maine
Trükkimine on pappkasti "nägu", see määrab otseselt kliendi esmamulje ja bränditeabe edastamise.
Kõige intuitiivsem väärtus: kui prindiefekt pole õige, väheneb värvihälve, udused mustrid, pappkarbi "välimus" oluliselt ning see mõjutab otseselt toote klassi ja kaubamärgi mainet.
Kvaliteedikontrolli punktid: printimise täpsust mõjutavad paljud tegurid, näiteks paberi söötmine, plaadi materjal, tindi viskoossus ja seadmete täpsus. Kui me peame hoidma printimise täpsust vahemikus ± 0,5 mm, peame iga sammu täpselt kontrollima.
Lõikamine ja lõikamine{0}}: määrake "skelett" ja funktsionaalsus
Need kaks sammu otsustavad, kas pappkarpi saab sujuvalt kokku voltida ja kindlalt seista ning see on pappkasti moodustamise füüsiline alus, tehniline sisu ja raskused on suuremad kui printimisel.
Pilustamine (tavaline karp): kasutatakse tavaliselt sirgeks pilumiseks ja kortsutamiseks, see võib panna papi painduma ja vormima vastavalt soovile. Kõige keerulisem on survetoru lõhkemine-papp puruneb käänakul, tavaliselt vajab see survetoru sügavuse ja kartongi niiskusesisalduse täpset kontrolli, vastasel juhul tekib suur hulk jäätmeid.
Stantsi-lõikamine (ebakorrapärane kast): kasutage noavormi, et lõigata korraga palju noe-lineaarseid kontuure, näiteks käepideme aukudega pappkaste, katteavasid või erikujulisi pappkarpe, kui stantsi-lõikehälve või mittetäielik lõikeserv läheb rikki.

Miks me ütleme, et sellel on rohkem testimisoskusi?
Kuna sellel on kõrged mehaanilise täpsuse nõuded: pilu lõikamine ja stantsi{0}}lõikamine hõlmavad füüsilist kontakti lõikeriista ja papi vahel, on sellel kõrged nõuded ülemise ja alumise rulli vahelise pilu kontrollimiseks, tööriista kulumiseks ja jõuülekande sünkroniseerimiseks. Näiteks kui pilunoad on lahti või kulunud, põhjustab see selliseid probleeme nagu ebatäpsed mõõtmed ja pursked.
Kõrged kohanemisnõuded kartongile: seda etappi mõjutavad oluliselt kartongi materjali ja niiskusesisalduse muutused. Kui papp on märg või kuiv, väheneb suurus ja see muudab pesa positsiooni täielikult.

Võtmepunkt on "koostöö"
Kaasaegsetes integreeritud pappseadmetes (nagu trükkimise pilulõikur{0}}) viiakse need kolm protsessi lõpule pidevalt, kõik kõrvalekalded ühes etapis mõjutavad lõpptoodet. Kuna pilude lõikamist/stantsimist{2}} mõjutavad mitmed "kõvad tegurid", nagu papp ja masinad, ning vigu on raske parandada, seega on see tehnilises juhtimises või kvaliteedikontrollis tavaliselt kõige kogenum ja tehnilisem etapp.