

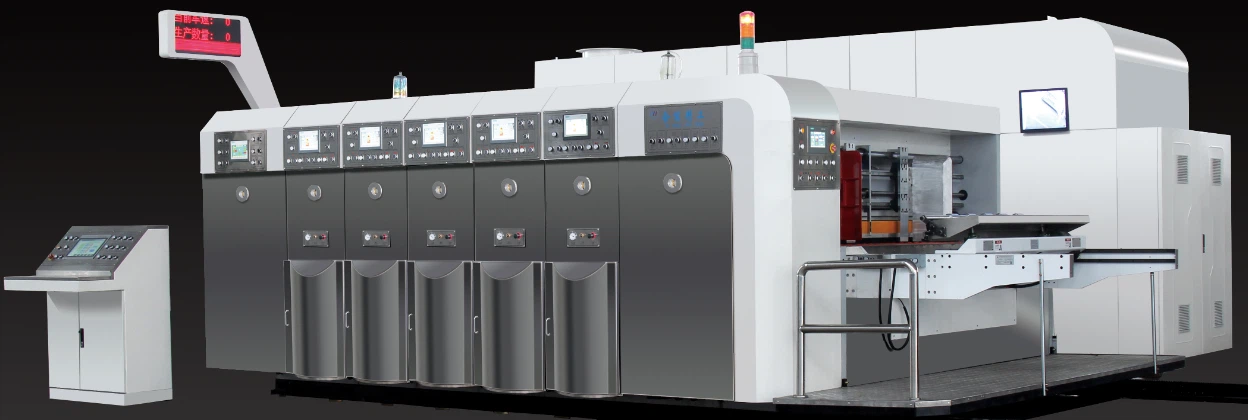
Gofreeritud papist tootmisliin on pidev automatiseeritud süsteem, mis loob kolm -, viis - või seitse - kihiline lainepapp, pannes toorpaberi (rullpaberi) läbi mitme keeruka töötlemisetapi. Põhiidee on järgmine: lame südamiku paberit kuumutatakse, survestatakse ja sulatatakse lainelistesse laineteks. Seejärel ühendatakse see kindlalt näo ja sisepaberiga ning lõigatakse sobiva papi loomiseks vajaliku pikkusega.

Täielik töövoog jaotatakse järgmisteks sektsioonideks, mis vastavad tootmisliini igale jaotisele:
1. RAW -paberi hoidik
Funktsioon: töötlemata paberi mahukate rullide liigutamiseks ja vedamiseks. Näopaberit, sise- ja põhipaberit tähistavad tavaliselt erinevad toorpabeririiulid tootmisliinis.
Operatsiooni põhimõte: Hüdraulilise süsteemi kasutamine tõstke ja kinnitage rullpaberi oma kohale. Pidurimehhanismi abil reguleerige paberi pinget, et tagada, et see siseneb järgnevasse sammu järjekindlalt ja sujuvalt, vältides purunemist või kortsumist.
2. üks - külgne seade
Selle gofreeritud papist tootmise tehnika peamine funktsioon on üksikute - külgsete gofreeritud struktuuride valmistamine.
Rulli eelsoojendamine: paberi paindlikuks ja hõlpsaks moodustamiseks läbib südampaber kõigepealt eelsoojendava rulli, mis aurustab osa niiskusest.
Üksik - -ga masina "süda" on gofreeritud rull. See koosneb kahest suurest metallrullist, mis ühendavad; Alumine rull on hammastega gofreeritud rull, ülemine rull aga rõhurull.
Nende kahe rulli vahel liigub põhipaber.
Lame südamiku paber surutakse kõrgrõhu ja temperatuuriga pidevatesse püsivatesse lainelistesse lainetesse (tavaliselt 160–180 kraadi).
Liimimisriist: katta lainetatud pind ühtlaselt liimiga, enamasti tärklisepastaga.
Sidumine: pärast pressitamist ja liimimist puutub südamiku paber hetkega kokku pinnapaberiga, mida tuntakse ka kui sisepaberit, ja on sellega kindlalt seotud rõhurulliga.
See toodab üksiku - küljega gofreeritud papist, üks külg on tasane ja teine gofreeritud.
3. konveieriraami viadukt
Single - ja Double - ühendamine on selle funktsioon. Multi - kihilise papi tootmiseks on vaja mitut üksikut - külgmasinat. Näiteks on vaja kahte üksikut - külgmist masinat, et valmistada kaks üksikut - papist lehed: "Näopaberil+B gofreeritud" ja "C gofreeritud+sisemine paber", kui tehakse viie kihi papist (BC või bouritud jne).
Tööpõhimõte: see kallutatud konveieriraam tõstab ja liigutab üksiku - -ga papist, mille on valmistanud esimene singel - külgmine masin teise singli kohal - külgmasina kohal. Pideva tootmise tagamiseks varustatakse jalakäijate sild pinge reguleerimisseadmetega ja juhtrullidega, mis saavad salvestada konkreetset papist pikkust ja reguleerida esi- ja tagaosade vahelist kiiruse erinevust.
4. Masin kahe küljega (ja mitu eeljuhatajat)
Funktsioon: lõpliku topelt - külje loomiseks või kolme - kihiga struktureeritud lainepapp, üksik - külgmine gofreeritud papp on ühendatud teise lameda paberitükiga, näiteks sisemise paberi või teise kihi ühe - -ga.
Eelsooja: ideaalsete sidemete tingimuste tagamiseks kuumutatakse paber veel kord enne topelt - külgmisse masinasse.
Liimimasin: Veel üks kiht ühest - külgsest papist, mis tuleb liimida, on gofreeritud ülaosa. Kandke sellele kihile liim.
Kütteplaat: tohutute kütteplaatide kogum, mida sageli tuntakse kui "kuuma voodi", moodustab topelt - külgmise masina keskpunkti. Konveierilindi mootori all sõidab ühendatud papp üle kuuma plaadi. Liim Želatiinib ja tahkub kiiresti, kui nad on kõrgel temperatuuril ja rõhkudel kokku puutunud, ühendades paberikihid kindlalt üheks sidusaks tükiks.
5. Kuivatamise ja jahutamise kamber
Funktsioon: värskelt toodetud papp topelt - külgsest masinast on pehme tekstuur, kõrge niiskusesisaldus ja kõrge temperatuur. Selle moodustamiseks ja sobiva kõvaduse ja tasase saamiseks tuleb see jahutada ja üleliigne niiskus eemaldada.
Tööpõhimõte: papp siseneb jahutusvööndisse pärast esimest kuivamistsooni läbimist, mida tavaliselt tehakse kuumaõhu kuivatamisega. Jahutamiseks kasutatakse tavaliselt ventilaatorit või loomulikku tuulet. Konveierilint tõmbab papist läbi massiivse "S" - -kujulise kanali, mis aitab esialgsel kujundamisel ja veojõust.
6. masin, mis lõikab ja surub pikisuunas
Funktsioon: vajutage kortsuliinide (tuntud ka kui surveliinidena), nii et pappkasti tootja võib pidevalt toodetud, äärmiselt laia põhikarpiga tulevastesse kastidesse voldida, lõigates samal ajal ka papist tellimusega määratud laiuseni.
Tööpõhimõte: traadi pressimiseks kasutatakse äärikuga traadi pressimisratta ning lõikamiseks kasutatakse ümmargust nuga, mis keerleb üles ja alla. Kõigil traadirullidel ja nugadel on arvuti - kontrollitud sätted, mida saab kiiresti muuta, et mahutada erineva tellimuse suurused.
7. Rist - lõikamisseade
Funktsioon: lõigake pidev papp tellimuse määratud pikkuse külge.
Operatsiooni põhimõte: see massiivne "giljotiin" lõpetab liikumise ajal kärpimise. Ettemääratud pikkuse põhjal määrab arvutisüsteem täpselt risti - nuga kiiruse, nii et see langeb kokku papist edasiliikumisega, lõigates papist puhtalt ja tagades, et lõike on pigem ristkülikukujuline kui trapetsikaline.
8. virnastaja funktsioon:
See funktsioon muudab selle hõlpsaks pakendamiseks ja kandmiseks, virnastades lõigatud ühe papi korralikult ja loendades väljundi.
Tööpõhimõte: papp on ükshaaval virnastatud eelnevalt määratletud arvuks virnadeks, kasutades tõsteplatvorme, deflektoreid ja konveierilinte, enne kui nad kahveltõstukid ära viisid.
Keskkontrolli- ja juhisüsteem
Kaasaegsete plaatide liinide käitamiseks kasutatakse keskset arvutikontrollisüsteemi (PLC). Süsteem reguleerib automaatselt kõiki parameetreid, sealhulgas iga toorpabeririiuli temperatuuri ja rõhku ning üksiku - külgse masinaga gofreeritud rull, rakendatud liimi kogus, pikisuunalise lõikejoone masina lõikekaugust ja ristlõikemasina lõikekiirus täielikult automatiseeritud tootmise saavutamiseks. Operaator peab sisestama juhtruumis papist materjali, gofreeritud tüüpi, pikkuse ja tellimiskoguse.
Lühidalt
Gofreeritud papist tootmisliin töötab pideva, mitme - protsessi integreeritud automatiseeritud protsessi alusel:
Kaasatud on järgmised sammud: lõdvestamine, eelsoojendamine, gofreeritud vormimine, üksik - külgmine side, Skybridge'i nõustamine, liimimine, multi - kihiside, kuumutamine, sidemed, kuivatamine ja jahutamine, kujundamine, pikkuse lõikamine, vajutamine, fikseeritud pikkused ja väljund.
Kogu protseduur on täpne ja tõhus, mis näitab kaasaegse tööstusautomaatika tehnoloogia tugevat potentsiaali.