

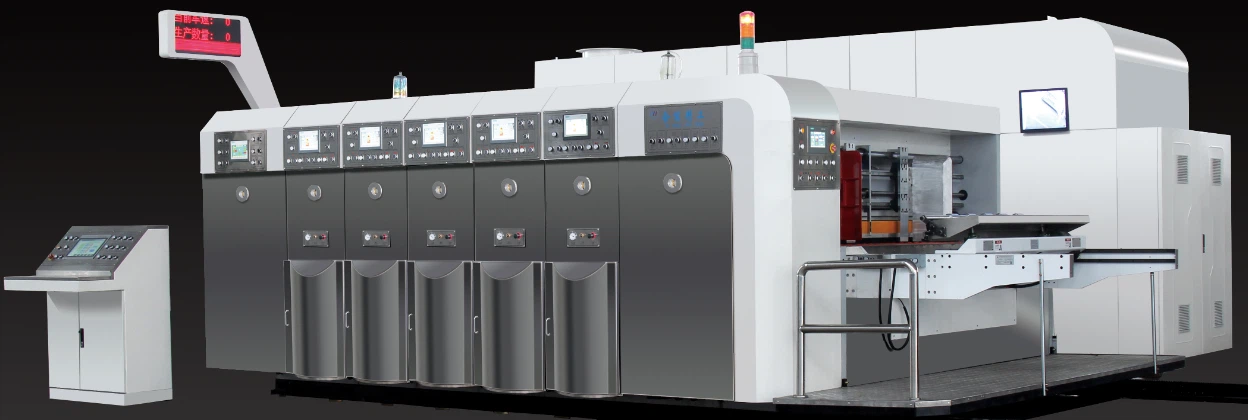
Trükkimispilude lõikamismasin on spetsialiseeritud masinad, mis ühendab dieetimise, pilude ja printimise pakendimaterjalide, näiteks pappkastide ja karpide töötlemiseks. Järgmine põhiliste ühenduste koostööalane koostöö on selle tööpõhimõtete alus:
1. jaotis printimiseks
Põhimõte: tinti rakendatakse substraadi pinnale (selline lainepapp) trükiplaadi kaudu nihkeprintimise tehnika või fleksograafilise printimise kasutamisel, mida mõlemad kasutatakse laialdaselt.
Olulised toimingud:
Plaadisilinder: pange mustriline plaat sisse ja kasutage tindi liikumiseks võrgusilma rulli.
Mitmevärviline ülekattega: mitmed trükikohad kattuvad erineva värviga üksteise järel järjestikusel viisil, nõudes täpset joondamist.
Kuivamissüsteem: UV -kõvenemist või kuuma õhku kasutatakse kiire tindi kuivatamise tagamiseks.
2. pilupiirkond
Selle eesmärk on lõigata hilisemaks vormimiseks papist kokkupandavad soonejooned.
Operatsiooni põhimõte:
Teravõll piluvõll: see lõikab pikisuunas (pilu) ja taldrikuid papist risti, kasutades pöörlevaid ülemisi ja alumisi lõiketerasid.
Krummelratas: täpse pappkasti voltimise tagamiseks vajutage eelsoot asukohtades kortsud.
Reguleerimise mehhanism: tera asukohta saab käsitsi või automaatselt muuta, et see sobiks pappkasti mõõtmetega.

3. jaotis Die lõikamiseks
Funktsioon: kasutage vorme, et lõigata papp täpseks kujuks, nagu ebakorrapärased paberkarbid.
Töörežiim:
Lame stantsi lõikamine: ühekordse tembeldamiseks ja vormimiseks on lame stants seotud surveplatvormiga.
Efektiivne ümmargune die lõikamine: alan rull ja ketrav die lõiketrummi töötavad koos, et tagada pidev lõikamine, mis suudab hakkama tohutult.
Jäätmete puhastamise protseduur: lõpptoote säilitamiseks pärast surma lõppu elimineeritakse jäätmete puhastusmasina abil ülejäägid.
4. Asukoha- ja ülekandesüsteem
Sünkroonimise põhimõte:
Käigukasti/servo-draiv: Väärtuse vältimiseks veenduge, et dieasendus-, pilu- ja printimisüksused toimivad sünkroonselt.
Sööda positsioneerimine: papist sööda asukoha reguleerimiseks kasutage mehaanilisi gabariidid või fotoelektrilised andurid.
Faasi reguleerimine: suremispõhise positsiooni ja mustri vahelise joondamise tagamiseks saab iga seadet iseseisvalt häälestada.
5. Juhtimine automatiseerimise teel
Põhikontroll: mitme mooduli toiminguid koordineerib PLC või CNC -süsteem:
Kiiruse sobitamine: muutke masina kiirust materjali paksuse põhjal.
Rõhujuhtimine: erinevate papptüüpide jaoks muutke dieasendilõike sügavust ja trükirõhku.
Automaatseid teateid selliste probleemide kohta nagu pabermoosid ja terade kandmine on tuntud kui rikke tuvastamine.
Töövoo näite sööt: trükikoda võtab papist automaatselt vastu.
Trükkimine: mitme värvilise mustri järjestikune kattekiht.
Pesa taandumine: pärast pesa lõikamist vajutage voldiku joon välja.
Die lõikamine: jäätmematerjali elimineerimine ja kontuuride kujundamine.
Tühjendamine: täidetud kauba kolimine järgmisse etappi, näiteks nende virnastamine.
Ülevaade peamistest ideedest
Täpsuse prioriteet: üldiselt tuleb printimisviga hoida ± 0,5 mm.
Tasakaal kvaliteedi ja tõhususe vahel: on oluline veenduda, et kiire tootmise ajal oleks surnud lõigatavad servad.
Kohandatav disain sobib hästi erineva paksuse ja kompositsioonidega papist (nt E-korrutatud/B-korrutatud paber).
Pappkastide moodustavat kvaliteeti ja tootmise efektiivsust mõjutavad otseselt sedalaadi seadmete jõudlus, mida kasutatakse laialdaselt pakendisektoris.