

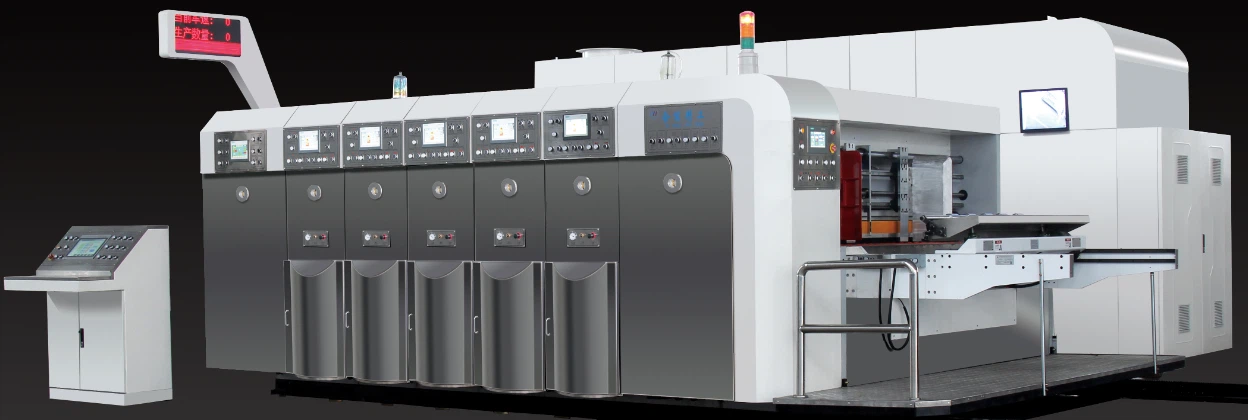
Trükkimisvormimis-lõikamismasin (tavaliselt viidatakse lainepapist trükivormi-lõikamis- ja pilustamise ühendusliinile, üldtuntud kui "trükivormi-lõikamismasin" või "vesimärgimasin") on pappkastide tootmise põhivarustus. Selle oskuslikuks valdamiseks on vaja süstemaatiliselt mõista järgmisi põhipunkte teooriast praktikani:
1, Slotter Die Cutting Machine printimise põhiprintsiibid ja struktuurne tunnetus
See on seadmete käitamise ja silumise alus ning teil peab olema selge arusaam masina iga osa rollist.
Paberi etteandeosakond: vastutab virnastatud lainepapi sujuva ja täpse söötmise eest masinasse ükshaaval. Peamine on reguleerida esiserva ja külgmõõturi pilu ja õhurõhku, et tagada paberi sujuv söötmine ja topeltsöötmine.
Trükiosakond:
Põhimõte: see on tavaliselt fleksotrükk, kasutades vee{0}}põhist tinti.
Struktuur: mõista aniloksrulli (tindi mõõtmine), plaadisilindri (plaadi paigaldamine) ja jäljendisilindri (surve rakendamine) vahelist seost.
Tuum: mõistmine, et võrgurulli joonte arv määrab pealekantava tindi koguse, mõjutades seeläbi prinditava värvi sügavust.
Pilulõik: Teraratast üles-alla rullides surutakse kokkuvolditud traadisoon kartongile välja. Peaasi on reguleerida pilu noa sügavust ja asendit, mis ei peaks mitte ainult pinnapaberit läbi lõikama, vaid ei kahjusta ka lainepappi.
Survelõikamise osakond:
Põhimõte: Paigaldades lõiketerade ja süvendusjoontega malli (stantsitud versioon), saab teostada papi täpset lõikamist ja taandumist.
Struktuur: saate aru, kuidas paigaldada stants-lõikeplaate ja mis on põhjavormi (lõikelaua) roll.
Tuum: õppige stantsi{0}}lõikurõhu reguleerimist. Liigne rõhk võib kahjustada seadmeid ja malle, samas kui ebapiisav rõhk võib põhjustada mittetäieliku lõikamise.
Jäätmete puhastamise ja virnastamise sektsioon: eemaldage pärast stantsiga-lõikamist jäätmed ja virnastage valmis pappkastid korralikult. Peamine on reguleerida imemisjõudu ning virnastamisplatvormi kõrgust ja kiirust.

2, ettevalmistuspunktid enne tootmist
Piisav ettevalmistustöö on tõhusa ja kvaliteetse{0}}tootmise eeltingimus.
Tellimuse ja joonise kinnitus:
Lugege hoolikalt tootmistellimust, kontrollige karbi suurust, prinditava sisu ning pilude ja stantsi{0}}lõikeasendit.
Kontrollige CAD-jooniseid või näidiseid, et kõik andmed oleksid õiged.
Trükiplaatide ja stantsi{0}}lõikeplaatide paigaldamine ja kalibreerimine:
Trükiplaat: kleepige õigesti trükiplaadi silindri külge, tagades täpsed ümber- ja põikiasendid ning siledad õmblused.
Stantsilõikeplaat: kinnitatud kindlalt stantsi-lõiketrumlile ja seda kalibreeritakse, et kontrollida, kas lõikejoon on täielikult konstruktsiooniga kooskõlas ja kas rõhk on ühtlane.
Tindi ettevalmistamine ja segamine:
Segage tindivärve täpselt vastavalt kliendi värvikaartidele või standarditele.
Reguleerige tindi viskoossust ja pH väärtust, et saavutada optimaalne printimisolek (tavaliselt mõõdetakse viskoossust Chaeni tassiga).
Seadmete esialgne seadistamine:
Lähtudes papi paksusest, määrake iga üksuse jaoks lüngad ja surved (trükkimine, pilustamine, stantsimine{0}}lõikamine).
Paigaldage õige pilunuga ja pressimisratas.
3, silumise ja jälgimise põhipunktid tootmises
See peegeldab kontsentreeritud operaatorite oskuste taset.
Registreerimise täpne kontroll:
Vertikaalne joondus: reguleerige iga värvirühma trükiplaadi silindri faasi, et joondada eesmiste ja tagumiste värvide printimisasendid.
Horisontaalne joondus: reguleerige trükiplaadi silindri aksiaalset asendit.
Stantsilõike joondamine: Reguleerige stantsilõikeüksuse ja prinditud mustri suhtelist asendit, et stantsi lõikekontuur oleks prinditava sisuga ideaalselt joondatud.
Trükikvaliteedi kontroll:
Värvi ühtsus: kontrollige "värvierinevust", "valgeid laike" ja "puuduvaid väljatrükke". Reguleerides probleemi lahendamiseks tindimahtu ja prindisurvet.
Kujutise selgus: vältige "kummituste", "pursete" ja "tindi tõmbamise" tekkimist. See võib olla seotud liigse prindisurve, prindiplaadi probleemide või halva tindi kuivamisega.
Stantside{0}}lõikamise ja pilustamise kvaliteedikontroll:
Survelõikamine: kontrollige "läbilõikamist", "pidevat lõikamist" ja "katkesi jooni". Reguleerides probleemi lahendamiseks stantsi-lõikurõhu ja põhjavormi peenelt reguleerimist.
Pilustamine/kortsumine: kontrollige, kas sügavus on sobiv ja kas kortsud on täis, et hõlbustada järgnevat karbi vormimist. Liiga madalat ei ole lihtne vormida ja liiga sügav vähendab pappkasti survetugevust.
Seadmete tööoleku jälgimine:
Seireseadme töötamise ajal ei ole ebatavalist müra.
Jälgige, kas paberi söötmine, teisaldamine ja kohaletoimetamine on sujuv ning kas esineb paberiummistusi või virnastamisnähte.
Pöörake tähelepanu sellele, kas tindi tsirkulatsioonisüsteem ja kuivatussüsteem töötavad korralikult.
4, Printing Slotter Die Cutting masina hooldus- ja ohutuspunktid
Tagada seadmete pikaajaline stabiilne töö{0}}ja isiklik ohutus.
Igapäevane hooldus:
Pärast tööd puhastage tindipump, tindimahuti, võrgurull ja trükiplaat põhjalikult, et vältida tindi kuivamist ja ummistumist.
Puhastage masina pinnal olevad tolmu- ja õliplekid.
Kontrollige ja lisage määrdeõli igas määrdepunktis.
Regulaarne hooldus:
Seadme juhendi järgi kontrollige ja vahetage regulaarselt hammasrattaid, laagreid, pneumaatilisi süsteeme jne.
Kontrollige ja vahetage välja kulunud komponendid, nagu lõikenoad, stants{0}}lõikevormid jne.
Ohutustoimingud:
Absoluutselt keelatud: sirutage käed või mis tahes kehaosa ohtlikesse kohtadesse (nt rullide vahele), kui seade töötab.
Peatage masin mis tahes reguleerimise, puhastamise või remondi jaoks.
Tunneb hädaseiskamisnupu asukohta ja suudab kiiresti reageerida.
Kandke sobivaid isikukaitsevahendeid (olge pöörlevate osade kasutamisel ilma kinnasteta äärmiselt ettevaatlik).
Nende põhipunktide valdamine nõuab kogemuste kogumise protsessi teooriast praktikasse. Nende põhipunktide valdamisega saame tagada, et printimispilu--lõikeseade on alati parimas töökorras, pikendada selle kasutusiga ning luua ettevõttele stabiilset ja usaldusväärset majanduslikku kasu.