

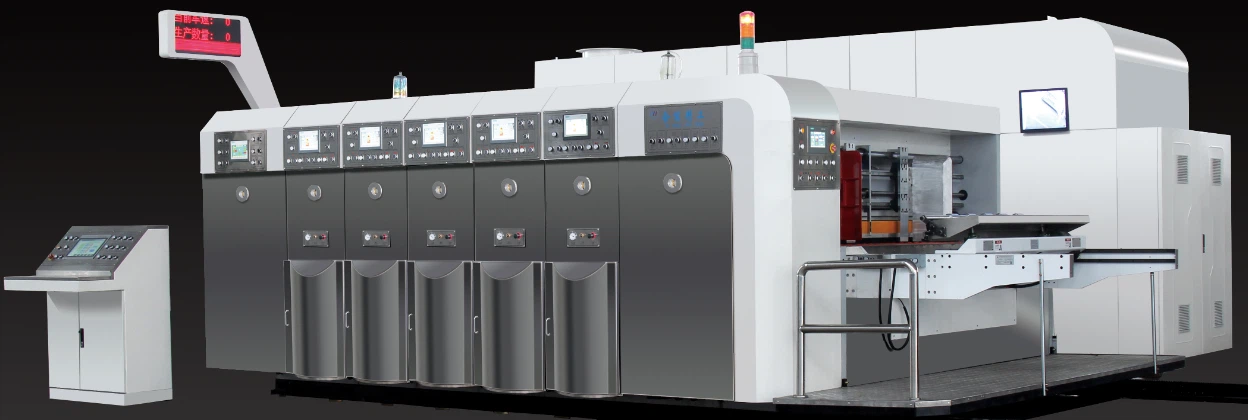
Papitrükimasinate, eriti kaasaegsete tavaliste fleksotrükimasinate tööpõhimõtte võib kokku võtta järgmiselt: võrgurullikutest, plaadisilindritest ja jäljendisilindritest koosnevate trükiüksuste komplekti kaudu kantakse vee{0}}põhine tint tindimahutist substraadile (lainepapp) ning lõpuks pärast kartongi ja kasti kuivatamist töödeldakse seda. moodustatud.
Allpool jagame selle üksikasjaliku analüüsi jaoks mitmeks põhisüsteemiks ja töövoogudeks.

1. Põhiprintimise süsteem (näiteks fleksograafiline printimine)
See on kõrgtrüki baasil töötava papi trükimasina "süda".
1) Tindi etteandesüsteemi tindimahuti: mahuti veepõhise tindi{1}}hoidmiseks.
Võrgusilmarull: see on kvantitatiivse tindivarustuse võtmekomponent. See on metallist rull, mille pinnale on graveeritud lugematu arv ühesuguse suuruse, kuju ja sügavusega pisikesi auke (tindiavasid). Võrgurulli joonte arv (tindiaukude arv tolli kohta) määrab tindi ülekande suuruse, mõjutades seeläbi värvide erinevust ja printimise täpsust.
Tööpõhimõte: võrgurull pöörleb tindimahutis ja selle pinnal olevad tindiaugud vajuvad ja kannavad teatud koguse tinti.
2) Tindi kraapimise süsteem
Funktsioon: kraapige liigne tint võrgurulli pinnalt maha, jättes tindiavasse ainult tindi.
Tüüp:
Tagurpidi kaabitsasüsteem: painduv teraskaabits puutub teatud nurga ja rõhu all tagurpidi võrgurulli pinnaga kokku, kraapides liigse tindi täpselt maha. See on praegu ülitäpse{1}}printimise tavakonfiguratsioon.
Kummist rulliga tindikraapimise süsteem: kasutades kummirulli, mis puutub kokku võrgurulliga, pressitakse liigne tint survega välja. Struktuur on lihtne, kuid täpsus madal ja seda kasutatakse enamasti väikese-kiirusega või vähese nõudega printimiseks.
3) Tindi ülekande- ja printimissüsteem
Plaadisilinder: painduva trükiplaadiga (tavaliselt valgustundliku vaiguplaadiga) varustatud silinder. Trükiplaadi graafilised ja tekstilised osad on tõstetud (kõrgemale kui mittegraafilised ja tekstilised osad).
Jäljesilinder: sileda ja kõva pinnaga silinder, mis asub kartongi teisel küljel ja tagab vastusurve.
Ülekande põhiprotsess (kolm sammu):
Tint kantakse aniloksrullilt trükiplaadile: teatud kogust tinti kandev aniloksrull pöörleb kokkupuutes plaadisilindri painduva trükiplaadiga. Trükiplaadi kõrgendatud graafiliste ja tekstiliste osade tõttu puutub see kokku võrgurulliga, kandes seeläbi tindiaugus oleva tindi trükiplaadi kõrgendatud graafilistele ja tekstilistele osadele.
Papp siseneb trükiüksusesse: Lainepappi transporditakse plaadisilindri ja jäljendisilindri vahele.
Tint kantakse trükiplaadilt kartongile: Trükisilindri survel puutuvad trükiplaadil olevad graafilised ja tekstilised osad kokku papi pinnaga ning tint pressitakse kartongile, et lõpetada värviline trükk.
2.Kogu masina töövoog (seeria mitmevärviline printimine{1}}
Tavaline pappkarbi printimise pilusammas sisaldab tavaliselt mitut prindiüksust, nagu eespool kirjeldatud, et saavutada mitmevärviline printimine{0}}.
Protsessi etapid:
Paberi kohaletoimetamise osakond
Virnastatud lainepapp söödetakse automaatse paberisööturi abil sujuvalt ja täpselt masinasse ükshaaval. Kasutage vaakum-adsorptsiooni või hõõrdtõuget tagamaks, et iga kord sisestatakse ainult üks papp.
Trükiosakond
Papp läbib järjest mitut trükiüksust (nt 4-värviline masin 4 ühikuga). Iga üksus vastutab ühe värvi (CMYK või spot color) printimise eest.
The order of units is usually: first color ->second color ->third color ->neljas värv.
Igal seadmel on iseseisev tindivarustus, tindikraapimine ja printimissüsteem, mis saab iseseisvalt reguleerida värvi ja rõhku.
Kuivatusosakond
Iga värvitrüki vahel või pärast kogu trükkimist läbib papp kuivatussüsteemi.
Kuivatamise meetod:
Kuuma õhuga kuivatamine: kõige levinum meetod on vee{0}}põhise tindi niiskuse kiire aurustamine, puhudes kuuma õhu läbi kuumaõhudüüsi.
Infrapunakuivatus/UV-kuivatamine: kasutatakse spetsiaalsete tintide jaoks või olukordades, mis nõuavad kiiret kõvenemist.
Funktsioon: märja tindi määrdumise vältimiseks järgnevate printimis- või transpordiprotsesside ajal.
Lõikamis- ja stantsi{0}}osakond
See on peamine samm trükitud papi töötlemisel pappkasti kujuliseks.
Pilude lõikamine: kasutage kartongi vertikaalsete vahede lõikamiseks ülemist ja alumist sobivat piluratast, moodustades pappkarpi kortsud.
Pressimine: vajutage pressimisrattaga kartongile süvendeid, et pappkarp saaks etteantud kuju painduda.
Stantsilõikamine: kui pappkarp vajab ebakorrapärast konstruktsiooni (nt käepideme augud, aknad jne), kasutatakse eelnevalt valmistatud stantsi, et suruda kuju välja.
Kokkupandav ja loendatav virnastamissektsioon
Voldi töödeldud papp piki survetoru, loenda ja virna pakkimiseks ja transportimiseks virna.

3, Võtmetehnoloogiad ja põhimõtted
Punkttrükk: isegi ühevärviliste plokkide puhul kasutab kaasaegne papptrükk kihtide väljendamiseks punkte. Täppide suurust ja tihedust reguleerides saab sarnaselt ofsettrükkimise põhimõttele segada erinevaid värve ja gradiendiefekte.
Eeltrükk ja järeltrükk:
Järeltrükk: ülaltoodud põhimõte kirjeldab kõige levinumat postitrükki, mis hõlmab trükkimist otse juba vormitud lainepapile. Eelised on paindlikkus ja kiire tarne, kuid trükitäpsust mõjutab laineline muster.
Eeltrükk: esmalt teostatakse ülitäpne{0}}printimine siledapinnalisele paberile (üldtuntud kui sügavtrükk) ja seejärel lamineeritakse prinditud pealispind lainepaberiga. Eeliseks on see, et prindikvaliteet on äärmiselt kõrge, sobides suures koguses kvaliteetsete-pappkastide jaoks.
Joondamispõhimõte: masin tuvastab fotoelektriliste andurite kaudu papi servad või eelprinditud märgid (märgistusjooned) ja peenhäälestavad järgnevate printimis- või töötlemisüksuste asukohti, et tagada erinevate värvimustrite ja pilude positsioonide täpne joondamine.
kokkuvõte
Papi trükimasin on keerukas süsteem, mis ühendab mehaanilise jõuülekande, vedeliku juhtimise (tint), keemilise kuivatamise (tindi kõvenemise) ja automaatika juhtimise. Selle põhitööpõhimõte keerleb alati kahe põhipunkti ümber: kvantitatiivne tindi ülekandmine võrgurulli abil ja graafiline ülekandmine kõrgtrüki abil. Tänu täpsele mehaanilisele struktuurile ja automatiseerimisjuhtimisele prindib see tõhusalt lainepapile kujundusmustrid ja viib ühe sammuga lõpule vormimisprotsessid, nagu pilustamine ja stantsi{2}}lõikamine, luues lõpuks erinevaid pakkekarpe, mida me oma igapäevaelus näeme.